


Language

Acasă / Știri / Știri din industrie / Sigilarea prin inducție termică pentru flacoanele farmaceutice: cum funcționează capacele și căptușelile din folie
Sigilarea prin inducție termică pentru flacoanele farmaceutice: cum funcționează capacele și căptușelile din folie
2026.10.08
O fiolă de vaccin părăsește linia de umplere, călătorește cu camionul și ajunge cu o peliculă subțire de lichid pe umăr. Capacul este strâns, dar garnitura interioară nu s-a lipit niciodată. Sigilarea prin inducție la căldură previne acest rezultat atunci când căptușeala foliei, capacul și capul de etanșare se potrivesc cu gâtul sticlei. Rezultatul este o barieră ermetică care menține medicamentul steril, oprește scurgerile și arată dacă un recipient a fost deschis.
Ce face de fapt etanșarea prin inducție termică
Sigilarea prin inducție termică este un proces fără contact care leagă o căptușeală din folie de marginea unei sticle sau a fiolei. Un cap de etanșare creează un câmp electromagnetic alternativ. Câmpul trece prin capacul de plastic și încălzește doar folia de aluminiu din interiorul căptușelii. Căldura topește un strat de polimer pe folie. Presiunea din capac împinge polimerul topit pe marginea recipientului. Când polimerul se răcește, formează un sigiliu etanș care este greu de decojit fără deteriorare vizibilă.
Spre deosebire de adeziv sau de o simplă fixare prin presare, etanșarea prin inducție nu se bazează pe adeziv care poate eșua cu umiditatea sau timpul. De asemenea, nu încălzește produsul. Acest lucru contează pentru vaccinuri, antibiotice și soluții de perfuzie, deoarece căldura în exces poate degrada ingredientele active. Un dispozitiv de etanșare reglat corect furnizează energie într-o fereastră îngustă, iar conținutul rămâne în limitele lor de temperatură.
Cum funcționează procesul pas cu pas
Secvența este scurtă, dar fiecare pas afectează calitatea etanșării.
- Recipientul este umplut, iar pe gât se pune un capac cu o căptușeală de folie. Capacul trebuie să țină căptușeala plată de jantă.
- Recipientul trece pe sub capul de etanșare prin inducție. Capul emite un câmp de înaltă frecvență. Folia de aluminiu absoarbe energie și se încălzește rapid.
- Acoperirea polimerică de pe folie atinge intervalul de topire, de obicei într-o fracțiune de secundă până la câteva secunde.
- Capacul este adesea strâns imediat după etanșare, în timp ce polimerul este încă moale, ceea ce îmbunătățește contactul.
- Sigiliul se răcește și se fixează. O etanșare adecvată nu poate fi apreciată privind capacul. Utilizați un test de exfoliere sau un test de presiune.
Variabilele includ viteza liniei, puterea de ieșire, frecvența, materialul capacului, construcția căptușelii și finisarea gâtului. O setare pentru un flacon de lichid oral de 20 mm nu va funcționa automat pentru un flacon de perfuzie de 32 mm. Gâturile mai late au nevoie de obicei de mai multă putere și timp pentru o încălzire uniformă.
Compatibilitate cu folii, capace și containere
O etanșare prin inducție termică este un sistem, nu o singură piesă. Căptușeala din folie trebuie să se potrivească cu capacul și sticla. Capacul trebuie să fie transparent la câmpul electromagnetic, astfel încât majoritatea capacelor de etanșare prin inducție sunt fabricate din polipropilenă sau polietilenă. Un capac metalic nu poate fi folosit direct peste o căptușeală de inducție, deoarece carcasa metalică ar bloca câmpul.
Construcție de căptușeală
Cele mai multe căptușeli de inducție sunt structuri multistrat. O căptușeală tipică include un suport de hârtie sau spumă, un strat de ceară sau polimer, un strat de folie de aluminiu și un strat de etanșare termic. Suportul conferă căptușelii rigiditate, astfel încât să se așeze plat în interiorul capacului. Folia absoarbe energia electromagnetică. Învelișul de etanșare termică determină rezistența aderării la materialul recipientului, cum ar fi polietilena de înaltă densitate, polipropilena sau sticla.
Acoperirea contează. Este posibil ca un strat proiectat pentru polietilenă să nu se lipească bine de sticlă. Un strat care sigilează prea agresiv poate fi greu de decojit pentru utilizatorul final. Un strat care etanșează prea slab se poate scurge în timpul transportului. Pentru ambalajele farmaceutice, furnizorii de căptușeală oferă adesea date privind rezistența sigiliului și diagrame de compatibilitate. Aceste documente ar trebui să facă parte din dosarul tehnic al produsului medicamentos.
Finisaj capac și gât
Finisajul capacului și gâtul sticlei controlează cât de uniform contactează căptușeala cu janta. Un gât cu o adâncitură, fulger sau suprafață superioară neuniformă poate crea un canal în care sigiliul nu se formează niciodată. Capacul trebuie, de asemenea, să asigure suficientă presiune în jos în timpul etanșării. Dacă capacul este prea slăbit, este posibil ca căptușeala să nu atingă janta. Dacă capacul este prea strâns înainte de sigilare, căptușeala se poate șifona. O practică obișnuită este aplicarea capacului cu un cuplu controlat, etanșare și apoi restrângere la o specificație finală.
Pentru flacoanele și sticlele farmaceutice, capacele din aluminiu și capacele din plastic din aluminiu sunt utilizate pe scară largă deoarece combină protecția mecanică cu o căptușeală de etanșare prin inducție în interior. Capacele din plastic din aluminiu pot fi produse cu diferite caracteristici de deschidere, cum ar fi tipul de punte, tipul de flori sau structurile rupe. Aceste caracteristici afectează modul în care se deschide sigiliul și modul în care sunt prezentate dovezile de falsificare, nu dacă etanșarea prin inducție poate fi utilizată. Performanța de etanșare depinde încă de căptușeală și de finisajul gâtului.
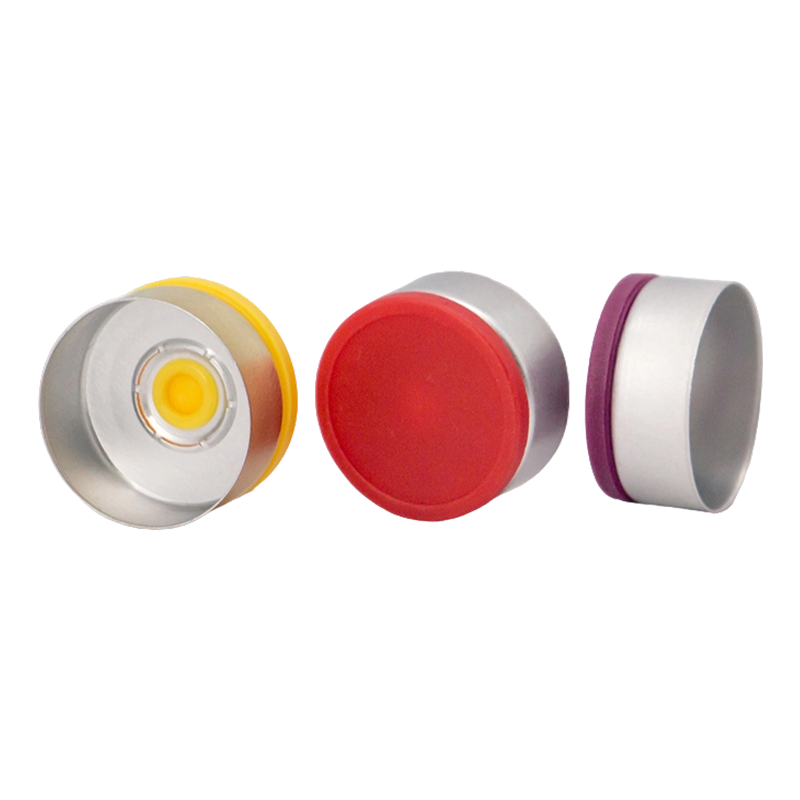 Capac tip punte din aluminiu-plastic pentru flacoane de injectare, ZB 20mm Capac ZB de 20 mm invizibil cu forță de deschidere redusă și rupere curată a punții, potrivit pentru sigilarea flacoanelor cu antibiotice, vaccinuri, liofilizate și diagnostic. Vizualizare produs →
| Container | Capacul tipic | Considerent de etanșare |
|---|---|---|
| Flacon de injectare | Capac din plastic din aluminiu cu inel de tragere sau rupere | Gât mic și sterilitate ridicată; verificați contactul complet al jantei. |
| Flacon de infuzie | Rupeți capacul din plastic de aluminiu | Modificări mari ale gâtului și ale presiunii; verificați etanșarea după sterilizare. |
| Flacon lichid oral | Capac inel de tragere din aluminiu | Deschiderea pacientului; echilibrează rezistența etanșării cu o îndepărtare ușoară. |
Unde etanșarea prin inducție termică contează în ambalajele farmaceutice
Sigilarea prin inducție este comună în trei grupuri principale de recipiente: flacoane de injecție, sticle de perfuzie și sticle de lichid oral. Fiecare grup are riscuri și cerințe de etanșare diferite.
Flacoanele de injectare au de obicei gâturi mici și cerințe ridicate de sterilitate. O cale de scurgere poate permite microorganismelor să intre în flacon, astfel încât etanșarea trebuie să fie continuă în jurul întregii margini. Capacul include adesea o carcasă de plastic din aluminiu cu un inel de tragere sau de sus. În timpul etanșării, căptușeala se leagă de gâtul din sticlă sau plastic. După etanșare, capacul asigură o punte evidentă care se rupe atunci când utilizatorul deschide flaconul.
Sticlele de infuzie sunt mai mari și mai grele. Ele pot fi făcute din sticlă sau plastic și pot conține sute de mililitri. Sigiliul trebuie să reziste la schimbările de presiune în timpul sterilizării, transportului și suspendării. Deseori se folosește un capac de plastic din aluminiu, pentru că îi permite lucrătorului medical să scoată discul central și să acceseze dopul fără a tăia metalul. Garnitura de inducție trebuie să rămână intactă sub dop, deoarece dopul asigură închiderea primară, iar folia adaugă o barieră suplimentară.
Sticlele de lichid oral sunt adesea manipulate de către pacienți acasă. Sigiliul trebuie să fie ușor de deschis, dar totuși să ofere dovezi vizibile de falsificare. Un capac din aluminiu cu inel de tracțiune este comun pentru sticlele de sirop și suspensie. Dacă sigiliul de inducție este slab, flaconul se poate scurge în punga farmaciei sau în timpul transportului. Dacă sigiliul este prea puternic, utilizatorul poate avea nevoie de un instrument pentru a-l deschide, ceea ce crește riscul de scurgeri.
 Tear Off capac din aluminiu-plastic ZD 26mm pentru sticle de perfuzie Capac ZD de 26 mm ușor de rupere pentru sticle de perfuzie, cu deschidere fiabilă și opțiuni RTU/RTS pentru soluție salină, dextroză, nutriție, chimioterapie și perfuzii cu antibiotice. Vizualizare produs →
 Capac cu inel de tragere din aluminiu 15 mm/16 mm pentru sticle de lichid oral Capac cu inel de tragere dintr-o singură bucată pentru sticlele de lichid oral, care oferă deschidere într-un singur pas, dovezi definitive de manipulare, îndepărtare curată și un sigiliu rezistent la scurgeri pentru siropuri și suspensii. Vizualizare produs →
Moduri obișnuite de eșec și cum să le evitați
Majoritatea defectelor de etanșare prin inducție se încadrează în câteva categorii. Înțelegerea acestora ajută la depanarea și calificarea furnizorilor.
- Etanșare slabă sau parțială: Este posibil ca căptușeala să nu fi atins temperatura necesară sau capacul să nu fi apăsat uniform căptușeala pe jantă. Verificați puterea, timpul de așteptare și cuplul capacului. Inspectați finisajul gâtului pentru cipuri sau ovalitate.
- Căptușeală arsă sau carbonizată: Prea multă putere sau o viteză prea mică a liniei poate supraîncălzi folia și poate degrada polimerul. Sigiliul poate părea complet, dar are o rezistență scăzută la exfoliere.
- Căptușeală blocată în capac: este posibil ca stratul de etanșare termic să se fi lipit de capac în loc de recipient. Acest lucru indică adesea o eroare de orientare a căptușelii sau o acoperire care nu este compatibilă cu materialul recipientului.
- Scurgeri după sterilizare: Sterilizarea cu abur sau cu căldură poate solicita etanșarea. Dacă containerul și căptușeala se extind la viteze diferite, legătura se poate deschide. Test de presiune înainte și după sterilizare.
- Rezultate inconsecvente într-un lot: variația cuplului capacului, dimensiunile gâtului sau lotul de căptușeală poate cauza defecțiuni intermitente. Controlul statistic al procesului asupra acestor intrări este mai eficient decât inspectarea numai a containerelor finite.
Validarea nu este un eveniment unic. Odată setați parametrii de etanșare, contestați-i în condițiile cele mai nefavorabile. Acestea includ cele mai mici și mai mari viteze ale liniei, cuplul minim și maxim al capacului și cele mai vechi și mai noi loturi de căptușeală.
Alegerea unui sistem de etanșare și a unui furnizor de ambalaje
Când selectați un sistem de etanșare prin inducție, începeți cu recipientul. Măsurați diametrul finisajului gâtului, materialul și viteza liniei de producție. Apoi alegeți un cap de etanșare care poate furniza suficientă putere la acea viteză. Capetele mai mici nu sunt întotdeauna mai slabe, dar au o zonă de acoperire mai mică. Pentru sticlele cu gură largă, poate fi necesar un cap mai mare sau mai multe capete pentru a evita punctele reci.
Căptușeala și capacul trebuie să fie calificate împreună. Solicitați furnizorului date privind rezistența etanșării, intervalele de cuplu recomandate și mostre pentru testele pe linie. Un furnizor bun va ajuta la depanarea mai degrabă decât să vândă pur și simplu o cutie de căptușeală. În ambalajele farmaceutice, documentația contează. Specificațiile căptușelii, certificatul de analiză și înregistrările de control al modificărilor ar trebui să fie disponibile pentru audituri.
Companiile specializate în capace farmaceutice oferă adesea capace din aluminiu, capace din plastic din aluminiu și capace Euro PP pentru diferite tipuri de sticle. Capacele din plastic din aluminiu sunt disponibile pentru flacoane de injectare, sticle de perfuzie și lichide orale, cu modele tip punte, tip floare sau ruptură. Aceste capace funcționează cu garnituri de etanșare prin inducție, dar calitatea finală a etanșării depinde în continuare de căptușeală, sticla și procesul de etanșare. Implicați furnizorul de capace din timp, astfel încât finisajul gâtului, designul șapei și selecția căptușelii să fie aliniate.
Pentru mai multe detalii despre cum sunt construite capacele din plastic din aluminiu și unde sunt utilizate, consultați acest ghid capace din plastic din aluminiu pentru flacoane . Dacă aveți nevoie de ajutor pentru a potrivi capacul și căptușeala cu linia de umplere, contactați echipa noastră .
Gânduri finale
Sigilarea prin inducție termică protejează produsul din fabrică până când pacientul îl deschide. Etanșarea este la fel de bună ca și cea mai slabă interfață: căptușeala la marginea containerului. Când folia, capacul, finisajul gâtului și procesul de etanșare sunt aliniate, etanșarea prin inducție oferă o barieră ermetică care este curată, consistentă și ușor de validat.
Tratați capacul și căptușeala ca parte a sistemului de închidere a containerului, nu ca pe o idee ulterioară. Calificați-i împreună, monitorizați parametrii critici și verificați din nou sigiliul după orice modificare. O sticlă fără scurgeri este rezultatul unui proces controlat.
Știri
-
O sticlă plină de suspensie orală iese din linie, capacul este răsucit de către un client, iar discul de folie rămâne blocat în interiorul capacului în loc de pe marginea sti...
READ MORE -
O fiolă de vaccin părăsește linia de umplere, călătorește cu camionul și ajunge cu o peliculă subțire de lichid pe umăr. Capacul este strâns, dar garnitura interioară nu s-a ...
READ MORE -
O linie de umplere care rulează 200 de flacoane pe minut se oprește brusc. Fiecare capac din ultimul lot are o căptușeală de folie liberă, iar testul de scurgere eșuează. Vin...
READ MORE -
O sticlă HDPE umplută părăsește linia de umplere cu un capac strâns conform specificațiilor. Trece sub un dispozitiv de etanșare prin inducție, iar câteva secunde mai târziu,...
READ MORE
Produse înrudite
-

O soluție de ambalare protectoare și sterilă concepută pentru depozitarea lentilelor de contact. Recipientul din polipropilenă (PP) cu o folie de etanșare integrată asigură integritatea produsului,...
Vezi mai multe -

O soluție de ambalare protectoare și sterilă concepută pentru depozitarea lentilelor de contact. Recipientul din polipropilenă (PP) cu o folie de etanșare integrată asigură integritatea produsului,...
Vezi mai multe -

O soluție de sprijin sigură și cu profil redus, concepută pentru a ține în siguranță recipientele de perfuzie în medii clinice și de îngrijire. Designul său plat asigură suspensie stabilă pe perete...
Vezi mai multe -

O soluție de sprijin sigură și ergonomică concepută pentru a ține în siguranță recipientele de perfuzie în medii clinice și de îngrijire. Designul său rachetă cu mâner integrat asigură o suspensie ...
Vezi mai multe -

Un închidere standard și economică din aluminiu pentru sticle de perfuzie. Orificiul central mare lasă dopul de cauciuc expus, permițând accesul direct al vârfurilor sterile sau acelor pentru utili...
Vezi mai multe -

O soluție de etanșare de precizie concepută pentru sistemele de administrare a medicamentelor pe bază de cartușe, cum ar fi seringile preumplute și injectoarele stilou injector (pen). Acesta asigur...
Vezi mai multe
-
Luați legătura
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Informațiile furnizate pe acest site web sunt destinate utilizării numai în țări și jurisdicții din afara Republicii Populare Chineze.
-
Produs
Capace din aluminiu-plastic Capace din aluminiu Capace euro PP Recipiente din PP pentru lentile de contact cu sigiliu din folie Umeraș din plastic pentru sticla de perfuzie Bidon din plastic -
WhatsApp
Chris

-
WeChat
Lilian

Drepturi de autor © 2025 Jiangsu Changjiang Lids Co., Ltd. Toate drepturile rezervate.
Producător OEM de ambalaje farmaceutice
Furnizor de capace farmaceutice
