


Language

Acasă / Știri / Știri din industrie / Sigiliu prin inducție termică în ambalajele farmaceutice: proces, capace și control al calității
Sigiliu prin inducție termică în ambalajele farmaceutice: proces, capace și control al calității
2026.10.02
O linie de umplere care rulează 200 de flacoane pe minut se oprește brusc. Fiecare capac din ultimul lot are o căptușeală de folie liberă, iar testul de scurgere eșuează. Vinovatul este rareori capacul în sine. De nouă ori din zece, procesul de etanșare prin inducție termică este dezacordat. Sigilarea prin inducție termică nu este o simplă aplicare a căldurii. Utilizează un câmp electromagnetic pentru a genera căldură în interiorul capacului, topind un strat de polimer și lipind o căptușeală de folie de aluminiu de marginea containerului. Atunci când intensitatea câmpului, timpul de așteptare sau cuplul capacului variază, etanșarea se defectează în tăcere. Acest articol explică cum funcționează etanșarea prin inducție, unde merge prost și cum să selectați capacele și căptușelile care se potrivesc liniei dvs. de umplere.
Cum funcționează etanșarea prin inducție termică
Un cap de etanșare prin inducție conține o bobină care transportă curent alternativ de înaltă frecvență. Aceasta creează un câmp magnetic. Când un recipient cu capac trece sub cap, câmpul induce curenți turbionari în căptușeala din folie de aluminiu din interiorul capacului. Folia se încălzește în milisecunde. Un strat de polimer de pe folie se topește și se leagă de buza recipientului. După ce containerul părăsește câmpul, polimerul se răcește sub presiunea capacului, formând o etanșare ermetică.
Acest proces diferă de etanșarea termică prin conducție. Etanșarea prin conducție utilizează plăci sau role încălzite care ating capacul sau recipientul. Transferă căldura din exterior spre interior. Etanșarea prin inducție încălzește doar folia, astfel încât capacul și produsul rămân mai reci. Pentru medicamentele biologice sensibile la căldură, vaccinurile și antibioticele, această diferență protejează medicamentul. De asemenea, reduce riscul deformarii capacului si al stricarii produsului.
Parametrii tipici de etanșare prin inducție pentru liniile farmaceutice includ o frecvență de 20 până la 100 kHz, puterea de ieșire de la 1 până la 6 kW și timpul de așteptare de 0,5 până la 3 secunde. Cuplul capacului scade de obicei între 15 și 25 inch-lire pentru flacoane de 20 mm și 20 până la 35 inch-lire pentru închideri de 28 mm sau mai mari. O toleranță de plus sau minus 2 inch-lire este obișnuită. Grosimea foliei de căptușeală variază de la 0,5 la 1,5 mm. Fiecare combinație de container, capac și căptușeală are nevoie de propria sa validare.
Parametri critici și puncte de defecțiune
Sigilarea prin inducție eșuează atunci când unul sau mai mulți parametri se deplasează în afara ferestrei validate. Tabelul de mai jos listează parametrii comuni, intervalele tipice și defectele care apar atunci când se deplasează.
| Parametru | Gama tipică | Modul de eroare dacă este în afara intervalului |
|---|---|---|
| Putere de iesire | 1 până la 6 kW | Puterea scăzută provoacă etanșări slabe sau incomplete; putere mare încarcă căptușeala sau deformează capacul. |
| Timp de locuire | 0,5 până la 3 secunde | Starea scurtă lasă polimerul netopit; stația lungă supraîncălzi folia și deteriorează produsul. |
| Cuplul capacului | 15 până la 35 inch-lire | Cuplul redus permite ca capacul să se ridice în timpul încălzirii; cuplul mare deformează capacul și zdrobește căptușeala. |
| Grosimea foliei de căptușeală | 0,5 până la 1,5 mm | Folia subțire se încălzește prea repede; folie groasă are nevoie de mai multă putere și este posibil să nu se lipească uniform. |
| Timp de răcire | 1 până la 5 secunde | Răcirea scurtă permite sigiliul să se deplaseze înainte de a se fixa; răcirea îndelungată încetinește linia fără beneficii. |
Alte defecte includ folie blocată în interiorul capacului, scurgeri de etanșare și capace slăbite după sigilare. Folia blocată în capac înseamnă de obicei că ceara de căptușeală sau adezivul este incompatibil cu temperatura procesului. Scurgerile provin adesea de la o buză contaminată a containerului sau de la o căptușeală nealiniată. Capacele slăbite pot rezulta din cuplul de aplicare scăzut sau din retragerea capacului în timpul răcirii.
Testați fiecare lot cu cel puțin trei metode. Un test de penetrare a colorantului dezvăluie scurgeri de canal. Un test de degradare în vid măsoară integritatea închiderii containerului. Un test de exfoliere verifică rezistența aderării dintre folie și recipient. Pentru produsele sterile, testarea presiunii de spargere adaugă un alt nivel de încredere. Documentați rezultatele și păstrați-le cu înregistrarea lotului.
Potrivirea capacelor și căptușelilor cu containerul tău
Capacul și căptușeala trebuie să se potrivească cu finisajul recipientului, cu viteza liniei de umplere și cu formula medicamentului. Flacoanele de injectare folosesc de obicei capace din aluminiu de 20 mm sau 13 mm cu deschideri de tragere sau de rupere. Un capac de tragere permite asistentelor să deschidă flaconul fără unelte, ceea ce contează în camerele de urgență și unitățile de terapie intensivă. Căptușeala din folie din interior trebuie să fie poziționată plat pe buza flaconului. Orice înclinare creează o cale de scurgere.
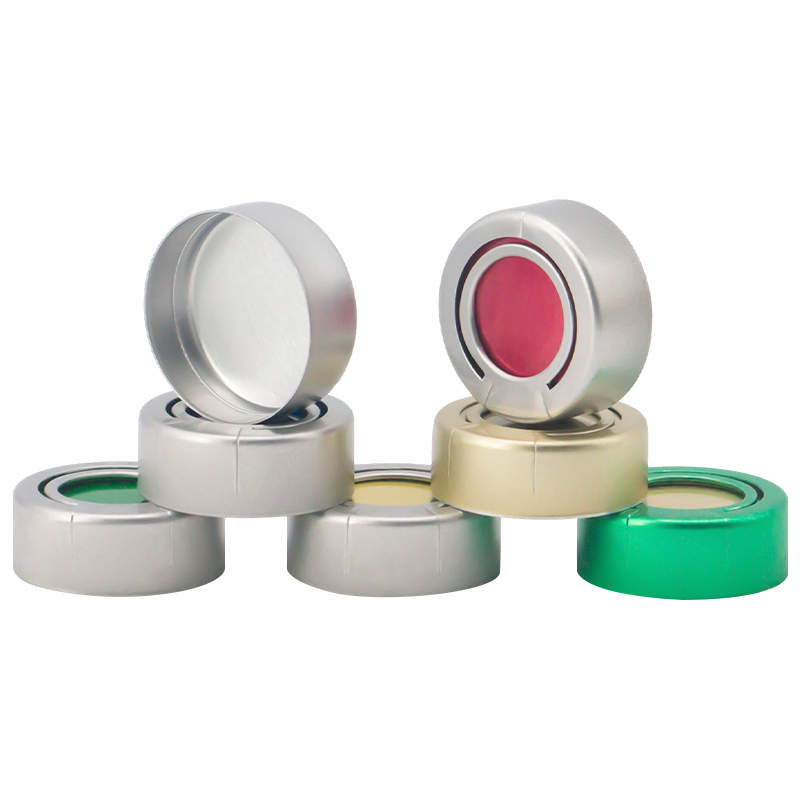 Capac cu inel de tragere din aluminiu Un sigiliu din aluminiu care nu poate fi manipulat, conceput pentru flacoane de injectare. Dispune de un inel de tragere integrat care, atunci când este tras, îndepărtează întregul capac de aluminiu din interior... Vizualizare produs →
Sticlele de infuzie sunt mai mari și mai grele. Au nevoie de capace care să rămână sigure în timpul autoclavării și transportului. Capacele de tip punte din aluminiu-plastic combină o carcasă din aluminiu cu un blat din plastic. Structura podului oferă o prindere puternică și o deschidere curată. Aceste capace funcționează bine cu etanșarea prin inducție, deoarece partea superioară din plastic nu interferează cu câmpul magnetic. Căptușeala se leagă de finisajul sticlei din sticlă sau plastic.
 Capac tip punte din aluminiu-plastic Un capac de etanșare specializat conceput pentru sticle de perfuzie, format dintr-un capac de aluminiu tip punte și un capac din plastic. Vizualizare produs →
Sticlele de lichid oral folosesc adesea capace cu filet. Un capac cu filet asigură o închidere resigilabilă după ce sigiliul de inducție este rupt. Căptușeala trebuie să se lipească de gâtul sticlei fără a lăsa reziduuri. Pentru siropurile pentru copii și preparatele pentru tuse, un sigiliu etanș previne evaporarea și contaminarea. Cuplul capacului trebuie să fie suficient de mare pentru a menține căptușeala pe loc, dar suficient de scăzut pentru ca pacientul să se deschidă.
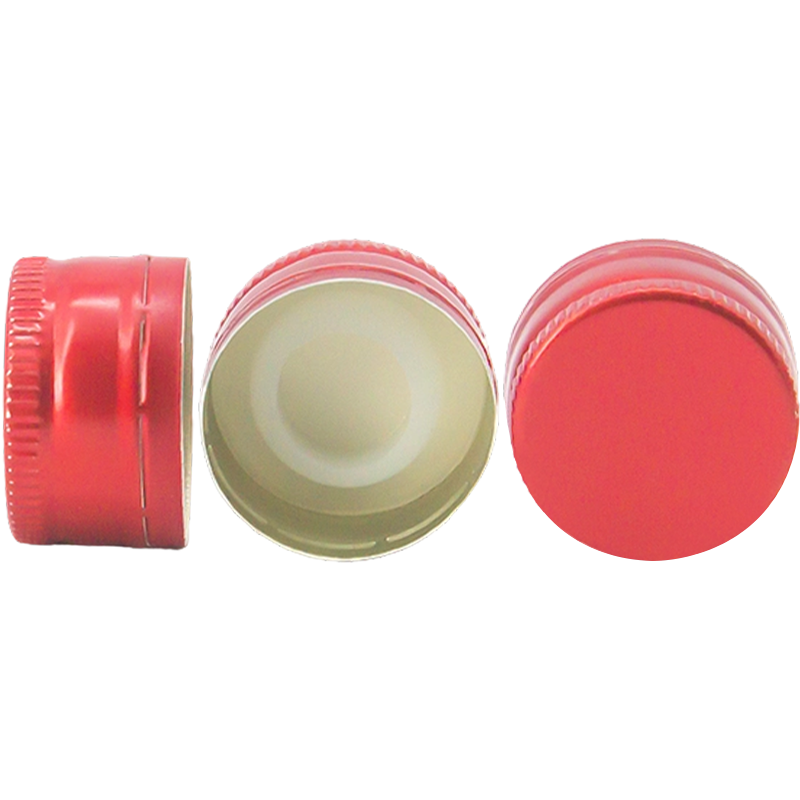 Capac cu șurub din aluminiu O soluție de etanșare rentabilă și durabilă, concepută pentru sticle de lichid oral. Fabricat dintr-o singură bucată de aluminiu, formează un fir sigur prin sertizarea pe bot... Vizualizare produs →
Capacele Euro PP și alte dispozitive de închidere din plastic acceptă, de asemenea, etanșarea prin inducție atunci când includ o căptușeală din folie. Confirmați că materialul capacului poate rezista căldurii generate în folie. Unele materiale plastice se înmoaie sau se deformează la temperaturi de etanșare. Solicitați întotdeauna mostre de căptușeală și efectuați o probă cu produsul dvs. real.
Pentru o defalcare detaliată a tipurilor de plafon, consultați ghid complet al capacelor din aluminiu pentru flacoanele farmaceutice .
Controlul calității și așteptările de reglementare
Ambalajele farmaceutice intră sub incidența unor reglementări stricte. În Statele Unite, Food and Drug Administration se așteaptă la integritatea închiderii containerelor pentru produsele sterile. În Europa, Anexa 1 a ghidurilor privind bunele practici de fabricație acoperă fabricarea sterilă. Ambele cadre necesită validarea documentată a procesului de etanșare. Aceasta înseamnă proceduri scrise pentru configurarea, funcționarea și monitorizarea dispozitivului de etanșare prin inducție.
Furnizorul de capace joacă și el un rol. Capacele trebuie produse într-un mediu controlat. Jiangsu Changjiang Lids Co., Ltd. operează camere curate C plus A și respectă cerințele GMP și ISO 9001. Compania produce capace din aluminiu, capace din aluminiu-plastic și capace Euro PP cu o capacitate anuală de 3 miliarde capace din aluminiu și 800 milioane capace din polipropilenă. Aceste capabilități susțin nivelul de curățenie și trasabilitate de care au nevoie cumpărătorii de produse farmaceutice.
Când auditați un furnizor de capace, solicitați certificate de analiză pentru fiecare lot. Confirmați că materialul de căptușeală îndeplinește standardele de biocompatibilitate USP Clasa VI sau echivalente. Verificați dacă furnizorul validează sigiliul de inducție cu recipientul dvs. specific. O validare generică a sigiliului nu este suficientă. Finisajul containerului, cuplul capacului și viteza liniei schimbă toate rezultatul.
Considerații privind achizițiile și reducerea riscurilor
Cumpărarea capacelor pentru etanșarea prin inducție nu este o simplă comparație de preț. Un plafon cu costuri mai mici poate economisi o fracțiune de cent pe unitate, dar un sigiliu eșuat poate costa mii în loturi respinse. Luați în considerare acești factori înainte de a plasa o comandă.
- Solicitați mostre de căptușeală și efectuați o probă de linie la trei setări diferite de cuplu.
- Solicitați fereastra de etanșare prin inducție recomandată pentru finisajul containerului dumneavoastră.
- Confirmați cantitatea minimă de comandă și timpul de livrare atât pentru capace, cât și pentru căptușeală.
- Verificați dacă furnizorul oferă personalizare OEM pentru culoarea capacului, logo-ul sau tipul căptușelii.
- Verificați clasificarea camerei curate și certificatele de calitate ale furnizorului.
- Testați etanșarea după transport simulat și îmbătrânire accelerată.
De asemenea, depozitarea contează. Capacele și căptușelile trebuie să rămână în pungi sigilate până la utilizare. Umiditatea poate afecta straturile de ceară și polimer. Praful de pe căptușeală previne o legătură uniformă. Instalați o zonă controlată în apropierea liniei de umplere și instruiți operatorii pentru a manipula capacele cu mănuși curate.
Contactați echipa noastră pentru a discuta cerințele dvs. de etanșare și pentru a solicita mostre. Vă putem ajuta să potriviți capacul și căptușeala potrivite cu linia și produsul dvs. de umplere.
Etanșarea prin inducție termică este un sistem, nu o singură componentă. Capul de etanșare, capacul, căptușeala, recipientul și linia de umplere interacționează. Un capac perfect cu un cuplu greșit se va scurge. Un cuplu perfect cu căptușeala greșită se va carboniza sau nu se va lipi. Începeți cu o fereastră de parametri validați, testați fiecare lot și alegeți capace de la un furnizor care înțelege cerințele farmaceutice. Această abordare vă protejează produsul, pacienții și programul de producție.
Știri
-
O sticlă plină de suspensie orală iese din linie, capacul este răsucit de către un client, iar discul de folie rămâne blocat în interiorul capacului în loc de pe marginea sti...
READ MORE -
O fiolă de vaccin părăsește linia de umplere, călătorește cu camionul și ajunge cu o peliculă subțire de lichid pe umăr. Capacul este strâns, dar garnitura interioară nu s-a ...
READ MORE -
O linie de umplere care rulează 200 de flacoane pe minut se oprește brusc. Fiecare capac din ultimul lot are o căptușeală de folie liberă, iar testul de scurgere eșuează. Vin...
READ MORE -
O sticlă HDPE umplută părăsește linia de umplere cu un capac strâns conform specificațiilor. Trece sub un dispozitiv de etanșare prin inducție, iar câteva secunde mai târziu,...
READ MORE
Produse înrudite
-

Un închidere standard și economică din aluminiu pentru sticle de perfuzie. Orificiul central mare lasă dopul de cauciuc expus, permițând accesul direct al vârfurilor sterile sau acelor pentru utili...
Vezi mai multe -

O soluție de etanșare fiabilă și evidentă, concepută pentru flacoanele de injecție standard. Acesta asigură integritatea etanșării recipientului și accesul sigur al acului pentru medicamentele lich...
Vezi mai multe -

O soluție de etanșare de precizie concepută pentru sistemele de administrare a medicamentelor pe bază de cartușe, cum ar fi seringile preumplute și injectoarele stilou injector (pen). Acesta asigur...
Vezi mai multe -

O soluție de etanșare fiabilă și evidentă, concepută pentru flacoanele de injecție standard. Acesta asigură integritatea etanșării recipientului și accesul sigur al acului pentru medicamentele lich...
Vezi mai multe -

Un sigiliu din aluminiu care nu poate fi manipulat, conceput pentru flacoane de injectare. Dispune de un inel de tragere integrat care, atunci când este tras, îndepărtează întregul capac de alumini...
Vezi mai multe -

Un capac de etanșare specializat conceput pentru flacoane de injecție farmaceutică. Are un design ușor de rupere pe capacul din aluminiu, permițând utilizatorilor să-l deschidă rapid și fiabil, cu ...
Vezi mai multe
-
Luați legătura
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Informațiile furnizate pe acest site web sunt destinate utilizării numai în țări și jurisdicții din afara Republicii Populare Chineze.
-
Produs
Capace din aluminiu-plastic Capace din aluminiu Capace euro PP Recipiente din PP pentru lentile de contact cu sigiliu din folie Umeraș din plastic pentru sticla de perfuzie Bidon din plastic -
WhatsApp
Chris

-
WeChat
Lilian

Drepturi de autor © 2025 Jiangsu Changjiang Lids Co., Ltd. Toate drepturile rezervate.
Producător OEM de ambalaje farmaceutice
Furnizor de capace farmaceutice
