


Language

Acasă / Știri / Știri din industrie / Căptușeală cu inducție de căldură pentru sticle farmaceutice: selecție și etanșare
Căptușeală cu inducție de căldură pentru sticle farmaceutice: selecție și etanșare
2026.10.01
O sticlă HDPE umplută părăsește linia de umplere cu un capac strâns conform specificațiilor. Trece sub un dispozitiv de etanșare prin inducție, iar câteva secunde mai târziu, folia din interiorul capacului ar trebui să fie lipită de buza sticlei. Dacă setarea căptușelii, capacului sau etanșării este greșită, pachetul poate arăta în regulă, dar nu testează scurgerile. Prin urmare, o căptușeală cu inducție de căldură nu este un disc de folie generic. Face parte dintr-un sistem sigilat care include capacul, finisajul gâtului containerului, sigilantul prin inducție și verificările de calitate. Acest ghid explică ce face căptușeala, cum să o selectezi, unde etanșările eșuează și ce trebuie verificat înainte de producție.
Ce este o căptușeală cu inducție de căldură și ce conține
O căptușeală cu inducție de căldură este un sigiliu multistrat care se află în interiorul unui capac. Când recipientul cu capac trece printr-un câmp de inducție, stratul de folie de aluminiu se încălzește prin curenți turbionari. Căldura topește un strat polimeric de termoetanșare pe partea recipientului. Presiunea din capac ține stratul înmuiat pe buza sticlei; după răcire, folia rămâne lipită de recipient și formează o membrană etanșă.
| Strat | Material comun | Funcția primară | Ce trebuie verificat |
|---|---|---|---|
| Folie | Folie de aluminiu | Generează căldură și asigură o barieră împotriva umezelii și oxigenului | Grosime, conductivitate, găuri, grad |
| Sigilare termică | Acoperire polimerică sau amestec de ceară | Se leagă de buza recipientului când este încălzit | Compatibilitate cu HDPE, PP, PET, sticla; rezistența etanșării |
| Susținere | Carton, spumă, PET, pastă | Sprijină căptușeala în capac și controlează compresia | Grosime, densitate, elastic, potrivire capac |
Cum funcționează etanșarea prin inducție termică
Sigilarea prin inducție este un proces fără contact. Bobina de etanșare creează un câmp electromagnetic alternativ. Folia de aluminiu din căptușeală se încălzește, iar stratul de termoetanșare se topește. Cuplul capacului și sarcina superioară a containerului asigură presiune pentru lipire. După ce containerul părăsește bobina, etanșarea se răcește și se întărește.
Patru variabile controlează rezultatul:
- Putere: prea scăzută provoacă etanșări slabe; prea înalte arde căptușeli sau urzeală capace.
- Timp de așteptare: viteza liniei modifică timpul de expunere, așa că o rețetă la 60 de sticle pe minut poate eșua la 120.
- Presiune și cuplu: cuplul scăzut creează canale; cuplul excesiv deformează capacul.
- Răcire: lipirea trebuie să se stabilească înainte de manipulare sau etichetare.
Stabiliți setările cu containerul, capacul, căptușeala, produsul și viteza reală a liniei. O setare copiată dintr-o altă dimensiune a sticlei este doar un punct de plecare.
De ce ambalajele farmaceutice folosesc căptușeli cu inducție de căldură
În ambalajele reglementate, căptușeala acceptă mai multe funcții simultan:
- Dovezi de falsificare: un sigiliu din folie lipită arată că containerul nu a fost deschis.
- Prevenirea scurgerilor: scade riscul de scăpare de lichid în timpul transportului.
- Bariera de umezeală și oxigen: folia ajută la protejarea medicamentelor sensibile.
- Controlul contaminării: membrana limitează pătrunderea microbilor.
- Protecție împotriva furajului: este vizibil un sigiliu spart.
Aceste beneficii contează pentru flacoanele de injectare, sticlele de perfuzie, sticlele de vaccin, lichidele orale și reactivii de diagnostic. Căptușeala nu înlocuiește un capac bun sau un proces de umplere validat, dar este esențial pentru integritatea închiderii containerului. De exemplu, un sistem de închidere a fiolei care utilizează capace din plastic din aluminiu pentru flacoane trebuie revizuit ca o unitate completă, nu ca părți separate.
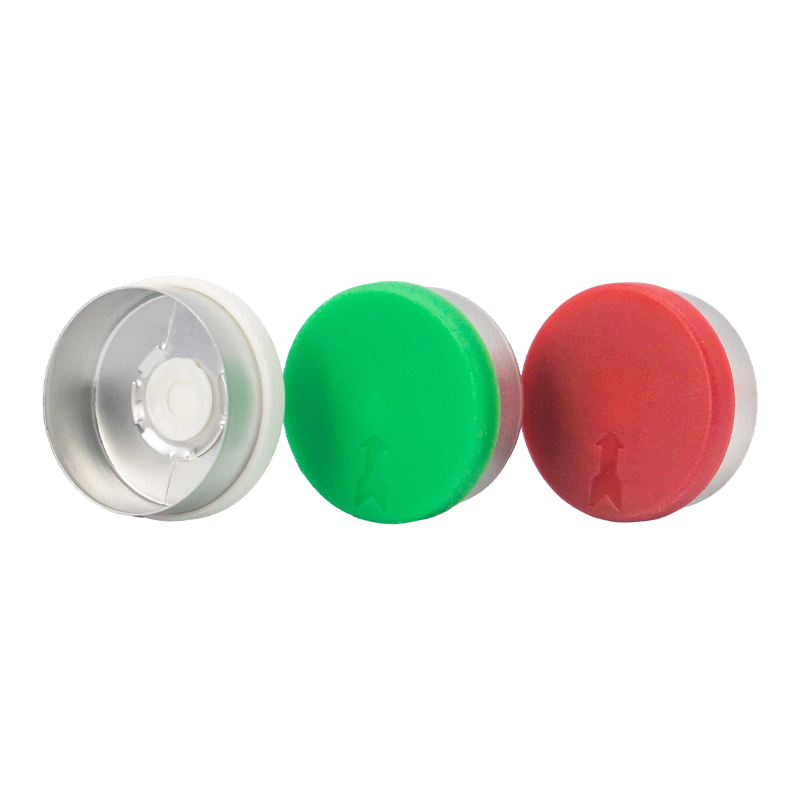 Capace cu ridicata din aluminiu-plastic pentru flacoane de injectare și sticle de vaccin Un flacon de închidere compozit cu o carcasă de aluminiu, inserție de plastic și dop de cauciuc, conceput pentru a proteja substanțele injectabile. Fabricat în camere curate GMP cu producție la scară largă de capace din aluminiu-plastic. Vizualizare produs →
Selectarea căptușelii potrivite pentru containerul și capacul dvs
Începeți cu containerul, nu cu catalogul de căptușeală. Finisajul gâtului, materialul și starea suprafeței determină ce strat de termoetanșare se va lipi. Este posibil ca o căptușeală pentru HDPE să nu se etanșeze în mod fiabil la PP, PET, sticlă sau o buză acoperită. Materialul capacului, adâncimea buzunarului căptușelii, designul filetului și cuplul afectează și presiunea la etanșare.
Verificați aceste articole înainte de a solicita mostre:
- Materialul containerului și desenul de finisare al gâtului, inclusiv diametrul, firul și planeitatea buzelor.
- Tipul de șapcă și dimensiunile buzunarului de căptușeală.
- Temperatura de umplere și dacă produsul este umplut la cald, replicat sau congelat.
- Metodă de sterilizare, cum ar fi oxidul de etilenă, gamma sau autoclavă.
- Viteza liniei țintă, modelul de etanșare și intervalul de putere.
- Rezistența de etanșare, rata de scurgere și performanța barierei necesare.
Un suport din spumă poate tolera mai multe variații ale capacului; un suport din carton poate oferi o etanșare mai fermă. Suportul greșit poate cădea din capac sau se poate lipi după etanșare. Pentru recipientele de perfuzie, capacele Euro PP cu design de tragere sau dublu port pot fi asociate cu garnituri compatibile, dar fereastra de etanșare trebuie validată.
 Capace Euro PP cu inel de tragere pentru sticle de perfuzie și soluție Capace din polipropilenă inviolabile cu inele de tragere integrate pentru acces fără instrumente la sticlele de perfuzie și soluție. Garniturile compatibile și parametrii de etanșare trebuie validați pentru aplicație. Vizualizare produs →
Moduri obișnuite de eșec și cum să le diagnosticăm
Majoritatea defectelor de etanșare prin inducție provin dintr-o nepotrivire sau deplasare, nu dintr-o singură căptușeală proastă. Tabelul mapează simptomele comune cu cauzele probabile și primele verificări.
| Simptom | Cauza probabila | Primele verificări |
|---|---|---|
| Etanșare slabă sau parțială | Putere scăzută, timp scurt de păstrare, cuplu scăzut al capacului sau buză contaminată | Verificați puterea sigilantului, viteza liniei, cuplul capacului și starea buzelor |
| Folie stuck in cap | Supraîncălzire, strat de eliberare greșit sau compresie excesivă a capacului | Reduceți puterea sau timpul de așteptare; verificați construcția căptușelii și adâncimea capacului |
| Căptușeală arsă sau decolorată | Putere prea mare, bobina prea aproape sau trecere dublă prin sigilant | Măsurați distanța bobinei; confirmați că containerele trec o dată la viteza corectă |
| Scurge după etanșare | Canal sub folie, gât oval sau buză deteriorată | Inspectați finisajul gâtului, centrarea căptușelii și zona de etanșare cu colorant sau test de vid |
| Distorsiunea capacului | Exces de căldură sau perete subțire a capacului | Verificați rășina capacului, grosimea peretelui și timpul de răcire |
Nu reglați singur puterea. Căldura, timpul, presiunea și răcirea interacționează. O schimbare a furnizorului de capace sau a lotului de căptușeală poate schimba fereastra. Păstrați înregistrări ale setărilor dispozitivului de etanșare, cuplul capacului, lotul de căptușeală și rezultatele testelor, astfel încât să poată fi urmărită deriva.
Configurarea și validarea procesului de sigilare
Începeți cu o încercare controlată folosind containerul de producție, capacul, căptușeala, produsul și viteza liniei. Testați puterea mică, medie și mare și timpul de așteptare. Inspectați modelul de legătură pentru un inel uniform, fără urme de arsură sau canale.
Validarea ar trebui să includă:
- Test de exfoliare sau spargere a sigiliului.
- Test de scurgere de penetrare a colorantului sau dezintegrare în vid.
- Inspecție vizuală pentru acoperirea foliei, riduri și deteriorarea capacului.
- Test de cuplu după etanșare și transport simulat.
- Stabilitate sau simulare de transport atunci când este necesar.
În timpul producției, verificați puterea etanșării, viteza liniei, cuplul capacului și calitatea etanșării la intervale definite. Păstrați rețete separate pentru fiecare dimensiune a sticlei.
Verificarea furnizorilor și a calității
Furnizorul de căptușeală trebuie să furnizeze specificațiile materialelor, datele despre stratul de etanșare termică, informații despre migrare sau biocompatibilitate, acolo unde este cazul, trasabilitatea lotului și ferestrele de etanșare recomandate. Pentru ambalajele farmaceutice, producția în cameră curată și un sistem de calitate documentat reduc riscul. ISO 9001 și alinierea GMP sunt semnale practice că furnizorul înțelege piețele reglementate.
Jiangsu Changjiang Lids Co., Ltd. produce ambalaje farmaceutice din 2000 și operează o cameră curată C A. Gama sa include capace din aluminiu, capace din aluminiu din plastic, capace Euro PP și închideri pentru flacoane de injectare, sticle de perfuzie și lichide orale. Afirmă o capacitate anuală de 3 miliarde de capace din aluminiu și aluminiu din plastic și 800 de milioane de capace din polipropilenă, cu sisteme GMP și ISO 9001. Deoarece căptușeala, capacul și gâtul sticlei trebuie să funcționeze împreună, această experiență de fabricare a capacelor este relevantă. Poți solicitați mostre sau o revizuire a linerului pentru a confirma potrivirea înainte de producție.
Întrebați cum sunt controlate loturile de căptușeală și cum sunt gestionate schimbările furnizorilor de folie sau film. Un nou strat de etanșare termică poate modifica performanța de etanșare, chiar și atunci când capacul finit arată la fel.
Recomandări cheie pentru selecția căptușelii cu inducție de căldură
- Tratați căptușeala ca parte a unui sistem complet de închidere cu capac, recipient, sigilant și proces.
- Potriviți stratul de termoetanșare cu materialul recipientului și metoda de sterilizare.
- Controlați puterea, timpul de așteptare, presiunea, cuplul și răcirea ca o singură fereastră.
- Validați cu teste de rezistență la scurgeri și etanșare, apoi monitorizați producția.
- Lucrați cu un furnizor care documentează materialele, trasabilitatea lotului și controalele camerei curate.
O căptușeală cu inducție de căldură pare simplă, dar protejează produsul de linia de umplere către pacient. Definiți cerința, testați sistemul real și mențineți procesul sub control.
Știri
-
O sticlă plină de suspensie orală iese din linie, capacul este răsucit de către un client, iar discul de folie rămâne blocat în interiorul capacului în loc de pe marginea sti...
READ MORE -
O fiolă de vaccin părăsește linia de umplere, călătorește cu camionul și ajunge cu o peliculă subțire de lichid pe umăr. Capacul este strâns, dar garnitura interioară nu s-a ...
READ MORE -
O linie de umplere care rulează 200 de flacoane pe minut se oprește brusc. Fiecare capac din ultimul lot are o căptușeală de folie liberă, iar testul de scurgere eșuează. Vin...
READ MORE -
O sticlă HDPE umplută părăsește linia de umplere cu un capac strâns conform specificațiilor. Trece sub un dispozitiv de etanșare prin inducție, iar câteva secunde mai târziu,...
READ MORE
Produse înrudite
-

O soluție de ambalare protectoare și sterilă concepută pentru depozitarea lentilelor de contact. Recipientul din polipropilenă (PP) cu o folie de etanșare integrată asigură integritatea produsului,...
Vezi mai multe -

O soluție de ambalare protectoare și sterilă concepută pentru depozitarea lentilelor de contact. Recipientul din polipropilenă (PP) cu o folie de etanșare integrată asigură integritatea produsului,...
Vezi mai multe -

Un închidere standard și economică din aluminiu pentru sticle de perfuzie. Orificiul central mare lasă dopul de cauciuc expus, permițând accesul direct al vârfurilor sterile sau acelor pentru utili...
Vezi mai multe -

O soluție de etanșare sigură și ușor de utilizat pentru sticle de lichid oral. Fabricat dintr-o singură bucată de aluminiu cu un inel de tragere integral, este proiectat pentru o deschidere ușoară,...
Vezi mai multe -

O soluție de sprijin sigură și cu profil redus, concepută pentru a ține în siguranță recipientele de perfuzie în medii clinice și de îngrijire. Designul său plat asigură suspensie stabilă pe perete...
Vezi mai multe -

O soluție de sprijin sigură și ergonomică concepută pentru a ține în siguranță recipientele de perfuzie în medii clinice și de îngrijire. Designul său rachetă cu mâner integrat asigură o suspensie ...
Vezi mai multe
-
Luați legătura
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
Informațiile furnizate pe acest site web sunt destinate utilizării numai în țări și jurisdicții din afara Republicii Populare Chineze.
-
Produs
Capace din aluminiu-plastic Capace din aluminiu Capace euro PP Recipiente din PP pentru lentile de contact cu sigiliu din folie Umeraș din plastic pentru sticla de perfuzie Bidon din plastic -
WhatsApp
Chris

-
WeChat
Lilian

Drepturi de autor © 2025 Jiangsu Changjiang Lids Co., Ltd. Toate drepturile rezervate.
Producător OEM de ambalaje farmaceutice
Furnizor de capace farmaceutice
